



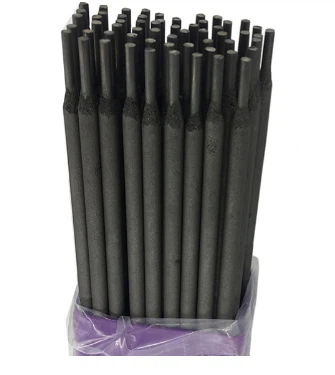
Fornecedor de eletrodo de revestimento duro E10-UM-60-Z
Fabricante e fábrica de eletrodos revestidos DIN 8555 60 HRC
Um fornecedor e fabricante confiável de eletrodos de revestimento duro E10-UM-60-Z. Esses eletrodos de carboneto de cromo atendem aos padrões DIN 8555, proporcionando uma dureza de depósito de solda de 57–62 HRC e resistência ao calor superior a 600 graus. Produzido em instalações com certificação ISO 9001, oferecemos serviços OEM e de marca própria; cada remessa inclui um certificado de teste de material EN 10204 3.1. A quantidade mínima de pedido é de 1 tonelada, com envio disponível para todo o mundo. Receba um orçamento direto da fábrica em 24 horas.
Descrição dos produtos
E10-UM-60-Z é um eletrodo de superfície com alto-carbono e alto-cromo (Fe-Cr-C) que está em conformidade com a classificação padrão DIN 8555. Seu metal depositado exibe uma estrutura de rede densa composta por carbonetos primários de Cr₇C₃, reforçados por carbonetos secundários V/Nb/Mo, possuindo assim excelente resistência ao desgaste em temperatura ambiente e retenção de dureza em alta temperatura. Esta é precisamente a característica de resistência ao desgaste exigida para equipamentos como carregadeiras de minas de carvão, grelhas de resfriamento de clínquer de cimento, componentes de plantas de sinterização e martelos trituradores de mineração.


A própria designação DIN 8555 contém informações importantes: o grau de dureza "60" corresponde a uma dureza do metal de solda de 57–62 HRC; o sufixo "Z" indica claramente que o material tem resistência ao calor e pode manter um desempenho estável em temperaturas de operação acima de 600 graus, tornando-o superior aos materiais comuns de sobreposição de solda de grau "-G" e "-GR" (estes últimos são otimizados principalmente para condições resistentes ao desgaste-à temperatura ambiente).
O E10-UM-60-Z da Ocean Welding pertence à série de produtos "eletrodo de soldagem de superfície" da empresa e é vendido como um produto fornecido diretamente pela fábrica. Este produto segue rigorosamente o sistema de gestão de qualidade ISO 9001 e o processo de controle de qualidade de inspeção tripla aplicável a todos os nossos consumíveis de soldagem.
Especificações Técnicas
Padrões e classificação
| Padrão | Designação |
|---|---|
| DIN 8555 (Alemanha) | E10-UM-60-Z |
| EN 14700 (Europa, unificada) | E Fe16 (partida mais próxima) |
| AWS A5.13 (classe equivalente) | EFeCr-A |
| GB/YB (China) | Eletrodo de revestimento, classe de dureza 60+ (de acordo com Ocean Welding QA) |
Código DIN 8555: caractere por caractere
| Código | Significado |
|---|---|
| E | Eletrodo de soldagem a arco manual (SMAW) |
| 10 | Grupo de liga 10 - alto-carbono, alto-base Fe de cromo, formadores de metal duro opcionais V / Nb / W / Mo |
| UM | Eletrodo revestido (umhüllt) |
| 60 | Classe de dureza 60=conforme-depositada 57–62 HRC |
| Z | Depósito-resistente ao calor, estável acima de 600 graus |
Composição química (típica, conforme{0}}depositada)
| Elemento | C | Cr | Si | Mn | Mo | V + Nb | W | Fé |
|---|---|---|---|---|---|---|---|---|
| % em peso | 3.0 – 5.0 | 25 – 35 | 0.5 – 1.5 | 0.5 – 2.0 | 0.5 – 3.0 | 0.5 – 3.0 | Menor ou igual a 1,5 | Bal. |
Propriedades mecânicas e físicas
| Propriedade | Valor |
|---|---|
| Como-dureza depositada | 57 – 62 HRC (DIN 8555 classe de dureza 60) |
| Dureza mantida após têmpera de 500 graus | Maior ou igual a 55 HRC (típico) |
| Temperatura máxima de serviço | 650 graus contínuos/pico curto de 800 graus |
| Camadas recomendadas | 2 – 3 camadas, total 6 – 12 mm no máximo |
| Usinabilidade | Apenas retificar (redos de cerâmica ou diamantados) |
| Fissuras-para alívio do estresse | Trincas finas de verificação perpendicular são normais para sobreposições de-carboneto de cromo; eles liberam tensão residual e não causam lascamento |
Procedimento de soldagem recomendado
| Etapa | Recomendação |
|---|---|
| Preparação de substrato | Esmerilhar ou retirar pelo menos 1,5 mm da camada fatigada; jato de areia para Ra menor ou igual a 6,3 μm; remova todas as rachaduras, óleo e umidade |
| Secagem de eletrodo | Re-asse a 300 – 350 graus por 1 hora antes de usar; mantenha em um forno de espera a 100 – 150 graus durante a soldagem |
| Pré-aquecer | 150 – 250 graus para base de aço-de baixa liga; 300 – 350 graus × 10 h para peças de retenção-grandes/altas |
| Temperatura entre passes | Menor ou igual a 300 graus, monitorado por bastão-temperatura ou termômetro de contato |
| Camada tampão (opcional) | 1 – 2 camadas de uma carga martensítica resistente de Fe-Cr em peças de alta-restrição ou de seção-espessa |
| Camada de trabalho | 2 – 3 camadas, cada 3 – 4 mm; 30 – 50% de sobreposição do cordão; arco curto, cordão de longarina ou trama leve (menor ou igual a 2 × diâmetro do eletrodo) |
| Pós-soldagem | Cubra com manta cerâmica para resfriamento lento; desidrogenação opcional de 250 – 300 graus × 2 h para peças críticas |
| Controle de crack | Fissuras transversais finas são o mecanismo de alívio de tensão esperado-de cromo-sobreposições de metal duro - evitam deposição concentrada e usam soldagem segmentada/salto |
Tag: Fornecedor de eletrodo de revestimento duro e10-um-60-z, China, fabricantes, fornecedores, fábrica, empresa, atacado, desconto, compra, preço baixo, alta qualidade, produtos
Um par de
GrátisO próximo artigo
Fio fluxado de revestimento duro E7-UM-250-KVocê pode gostar também



Enviar inquérito