



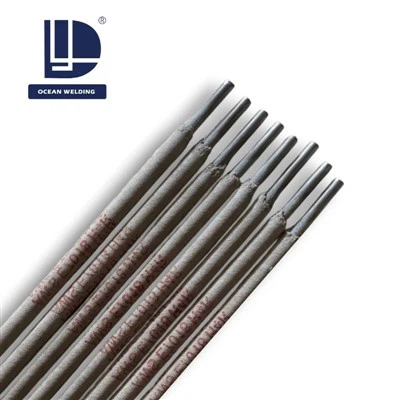
Eletrodo de baixo hidrogênio com haste de soldagem 7018
Certificação AWS A5.1, tração de 70 ksi, todas-posições, ISO 9001/CE/SGS.
Amostra grátis.
Direto da fábrica da China.
OCEAN WELDING E7018 é um eletrodo de soldagem do tipo ferro-pó, baixo-hidrogênio e potássio-que está em conformidade com o padrão AWS A5.1 E7018 e corresponde aos padrões GB/T 5117 E5018, ISO 2560-B E4918 e JIS Z 3211 E4918. Projetado para aplicações como aço estrutural, vasos de pressão, construção naval, tubulações e construção de pontes, o eletrodo oferece uma resistência à tração mínima de 70 ksi e 22% de alongamento, com resistência ao impacto Charpy V-notch de pelo menos 27 J a -29 graus. Seu conteúdo de hidrogênio difusível atende ao padrão H8, com produtos de grau H4 disponíveis mediante solicitação. Fabricado pela Hangzhou Lin'an Ocean Welding Materials Co., Ltd. desde 1995, cada lote é verificado usando um espectrômetro alemão Spectromax OES e acompanhado por um certificado abrangente de inspeção de qualidade de fábrica.
Descrição dos produtos
E7018 é um eletrodo de soldagem de aço carbono com pó de ferro e revestimento do tipo baixo-hidrogênio e potássio-. Ele foi projetado especificamente para aplicações de soldagem vertical-para baixo e é adequado para uso com fontes de energia CA e CC.
O eletrodo oferece excelente desempenho de soldagem, caracterizado por um arco estável, aparência atraente do cordão de solda, respingos mínimos e fácil remoção de escória. O metal depositado exibe propriedades mecânicas estáveis,-incluindo boa ductilidade e baixa{2}}resistência ao impacto em temperatura-, bem como baixo teor de hidrogênio difusível e excelente resistência a trincas.
Aplicações:
Este produto é adequado para soldagem de estruturas de aço carbono e aço de baixa liga em engenharia naval, navios, tanques de armazenamento, vasos de pressão e pontes.

Construção Naval e Fabricação Marinha
O excelente desempenho de soldagem em todas-posições deste eletrodo de soldagem permite que os fabricantes realizem operações de soldagem plana, soldagem vertical e soldagem aérea usando esse único tipo de eletrodo em todos os estágios, desde a pré-fabricação do componente até a montagem do segmento.

Vaso de pressão
Os eletrodos E7018 produzem soldas que atendem aos-padrões de inspeção por raios X e apresentam baixo teor de hidrogênio difusível; aplicações típicas incluem costuras de casca longitudinais e circunferenciais, juntas de cabeça-com{3}}casca, soldagem de bicos, conexões de sela e soldagem de defletores internos.

Pontes / Aço Estrutural
O E7018 é amplamente utilizado em aplicações como conexões de-feixe resistente ao momento-a{3}}coluna, emendas de vigas, placas de reforço, placas de base, juntas de pilares em-arranha-céus e montagem de vigas caixões para pontes. Para projetos que aderem ao código AWS D1.1, E7018 é o material de preenchimento com baixo teor de{8}hidrogênio preferido.
Composição Química E7018
| C | Mn | Si | S | P | Não | Cr | Mo | V |
|---|---|---|---|---|---|---|---|---|
| Menor ou igual a 0,10 | 0.60–1.60 | Menor ou igual a 0,75 | Menor ou igual a 0,030 | Menor ou igual a 0,030 | Menor ou igual a 0,30 | Menor ou igual a 0,20 | Menor ou igual a 0,30 | Menor ou igual a 0,08 |
Propriedades Mecânicas E7018
| Propriedade | Símbolo | Mínimo AWS A5.1 | SOLDADURA OCEÂNICA Típica |
|---|---|---|---|
| Resistência à tracção | Rm | Maior ou igual a 490 MPa (70 ksi) | 510–560 MPa |
| Força de rendimento | ReL/Rp0.2 | Maior ou igual a 400 MPa (58 ksi) | 420–470 MPa |
| Alongamento (L=4d) | A | Maior ou igual a 22% | 26–30 % |
| Impacto Charpy V-notch | KV₂ | Maior ou igual a 27 J @ −29 graus | 100–140 J @ −30 graus |
| Hidrogênio difusível | - | Padrão H16 | H8padrão,H4a pedido |
Por que escolher a SOLDADURA OCEAN E7018?

por que escolher nossos produtos
- Direto do fabricante:produzido em nossa fábrica de Hangzhou Lin'an desde junho de 1995. Sem marcação de intermediário.
- AWS classificado como A5.1:Rm Maior ou igual a 490 MPa, ReL Maior ou igual a 400 MPa, A Maior ou igual a 22%, KV Maior ou igual a 27 J a −29 graus. Cada reclamação rastreável ao certificado de teste da fábrica.
- Química verificada por calorem umEspectrômetro alemão Spectromax OEScom inspeção em quatro-estágios (matéria-prima, pré-forno, semi-acabado, acabado).
- ISO 9001, marcação, GVsistema de qualidade e produto certificados.
- Desempenho de todas-posições:plana, horizontal, vertical-para cima, acima (vertical-para baixo não é recomendada para qualquer E7018, uma limitação-do sistema de revestimento, não uma limitação da marca).
- Aumento de-deposição de pó de ferro:aproximadamente110% de eficiência de deposição, reduzindo o tempo do arco em relação ao E7015/E7016.
- Amostras grátispara testes de qualificação do comprador.
- Boa vinda do OEM:embalagens-de marca própria a partir de 1 MT por tamanho.
- Prazo de entrega de 8 a 25 diasapós confirmação de PI; FOB Ningbo/CFR/CIF/EXW.
Como armazenar e assar eletrodos de soldagem E7018
E7018 é um eletrodo de baixo-hidrogênio edeve ser mantido seco. A umidade no revestimento de fluxo se decompõe no arco, liberando hidrogênio atômico que pode causarhydrogen-induced cold crackingna zona-afetada pelo calor - às vezes horas ou dias após a soldagem.
Práticas recomendadas de armazenamento e cozimento:
- Armazenamento-de longo prazo:caixas fechadas e hermeticamente fechadas armazenadas em um armazém seco (< 60 % RH) for up to 12 months.
- Pré-assar:300–400 graus (572–752 graus F) por 1–2 horas em forno de vareta. Taxa de rampa Menor ou igual a 5 graus/min.
- Segurando o forno:100–150 graus (212–302 graus F) em uma aljava aquecida na correia do soldador.
- Limite de exposição atmosférica:Menor ou igual a 4 horas para padrão E7018; Menor ou igual a 9 horas para variantes-resistentes à umidade (H4R).
- Re-asse se ficar exposto por muito tempo:350–400 graus por 1 hora; AWS D1.1 re{4}}assar severamente a 370–425 graus por 1 h.
- Máximo de-recozimentos:2, tempo cumulativo menor ou igual a 10 horas. Descarte além disso.
- Nunca mistureE7018 com eletrodos celulósicos (E6010 / E6011) no mesmo forno, varetas celulósicas liberam umidade.

Dicas técnicas de soldagem E7018
- Arco curto:comprimento do arco ≈ diâmetro do eletrodo (2–3 mm)
- Técnica de arrastar:E7018 foi projetado para ser arrastado, não tecido além de 2,5× diâmetro da haste
- Avance, solde de volta:golpeie o arco 3–5 mm antes do início da junta e, em seguida, traga o arco de volta para evitar porosidade inicial
- Limpe a junta:20 mm de cada lado da linha de solda para metal brilhante
- Múltiplas-passagens:lascas e arame-escória escovada entre cada passagem
- Preencha a cratera:nunca quebre o arco em uma cratera aberta; voltar-passo ou preencher primeiro
- Pré-aquecimento por CE:carbono equivalente CE=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15; pré-aqueça 80–150 graus quando CE > 0,45 ou t > 25 mm
Tag: Eletrodo de baixo hidrogênio com haste de soldagem 7018, China, fabricantes, fornecedores, fábrica, empresa, atacado, desconto, compra, preço baixo, alta qualidade, produtos
Um par de
Haste de soldagem E6011O próximo artigo
Eletrodos de soldagem E6011Você pode gostar também



Enviar inquérito